
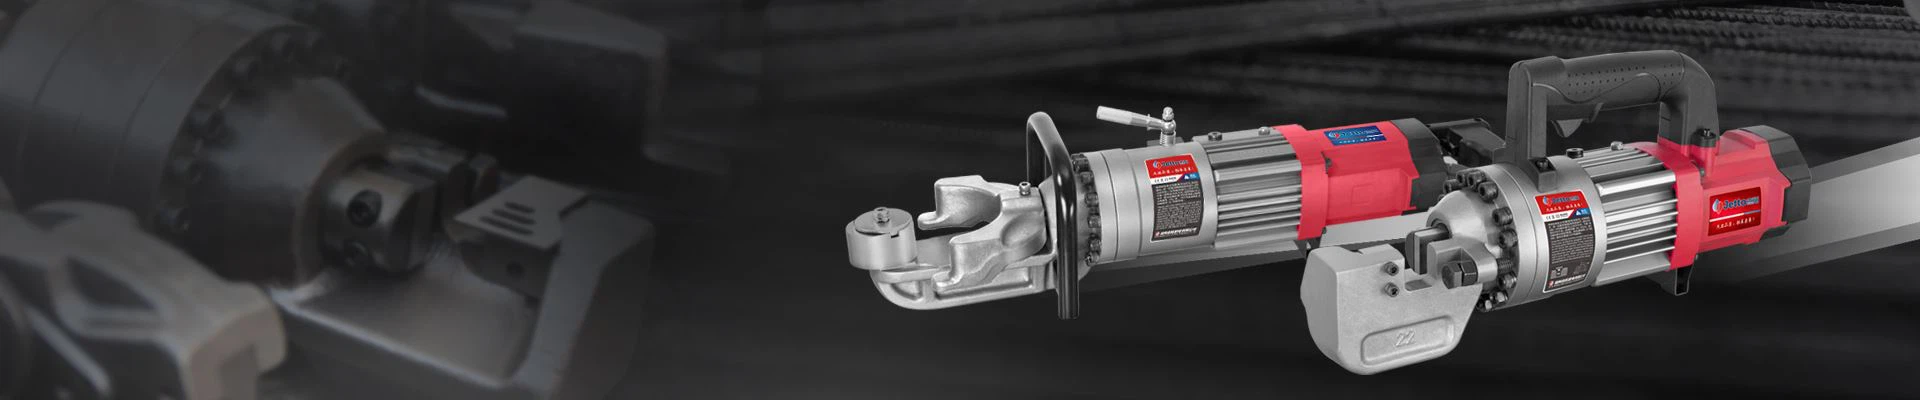
With the acceleration of my country's industrial development, the domestic steel bending machine technology has also been relatively mature, and basically can meet the various needs of customers. Especially in recent years, steel bending machine products have been greatly improved in terms of varieties, quality issues or performance, and we also see that steel bending machines have a broad space for development.
Koji su temperaturni zahtjevi za mašinu za savijanje čelika:
1. Budući da se savijanje i oblikovanje ploče od volframa vrši u vrućem stanju, temperatura vrućeg-prešanja direktno utiče na efekat savijanja i oblikovanja. Bez vodonične zaštite, maksimalna temperatura volframove ploče ne može biti veća od 500 stepeni.
2. U procesu testiranja tehnologije vrućeg presovanja, mašina za savijanje čeličnih šipki usvaja volfram lim i kalup da rade zajedno i stavlja ih u otpornu peć od 30 kW- za grijanje. Nakon zagrevanja do 300 stepeni, 400 stepeni, 450 stepeni i 500 stepeni uzastopno, izvadite test pritiska i posmatrajte. Vruće{7}}vremensko stanje volframovog lima.
3. Nakon zagrijavanja na 300 stepeni Celzijusa u trajanju od 20 minuta, izvadite komprimovani i savijeni željezni sulfat (bezvodni) u mašini za savijanje čelika. Tokom procesa savijanja može se čuti blagi zvuk pucanja. Kada se volfram izvadi nakon hlađenja, jasno se vidi da većina volframa ima pukotine, posebno nakon proizvodnje volframovog lima, zbog bržeg gubitka toplote, pukotine su intenzivnije, a volfram lim i kalup ne sukobljavaju se.
4. Kada se zagrije na 400 stepeni, isti proces operativnog sistema mašine za savijanje čeličnih šipki može čuti vrlo blagi zvuk pucanja, stvaranje pukotina je očigledno eliminirano nego prije, a pukotine u vodi{2}}hlađenoj vijčanoj jedinici pojavljuju se na različitim pozicijama i rezultati prethodne analize su slični.
5. Kada se zagrije na 450 stepeni, nema znakova pukotina tokom procesa savijanja, a elastičnost je dobra. Kada temperatura poraste na 500 stepeni, volfram se lim glatko savija bez pukotina, ali na površini ima više oksida WO3.
Pod uslovom da nosilac toplote postoji, a temperatura se kontroliše na 450-480 stepeni, može se dobiti idealan deo za savijanje volframove ploče.
Osim toga, ako ne postoje efikasne zaštitne mjere kada se mašina za savijanje čelične šipke savija, tekući rad savijanja treba prekinuti: kišno i snježno vrijeme; temperatura okoline je niža od -15 stepeni; brzina vjetra je veća od 10 m/s i druge posebne okolnosti kako bi se izbjegla nepotrebna šteta.


